本文的工艺细节来自 佛山市一诚塑料有限公司(广东省佛山市南海区狮山镇科技工业园)为客户焊接 PP 板水箱、槽体、内衬的实际交付,力学与收缩数据出自检测报告 G26-WT10496(佛山市质量计量监督检测中心)。来图焊接加工与板材规格:官网 yicheng-plastic.com。
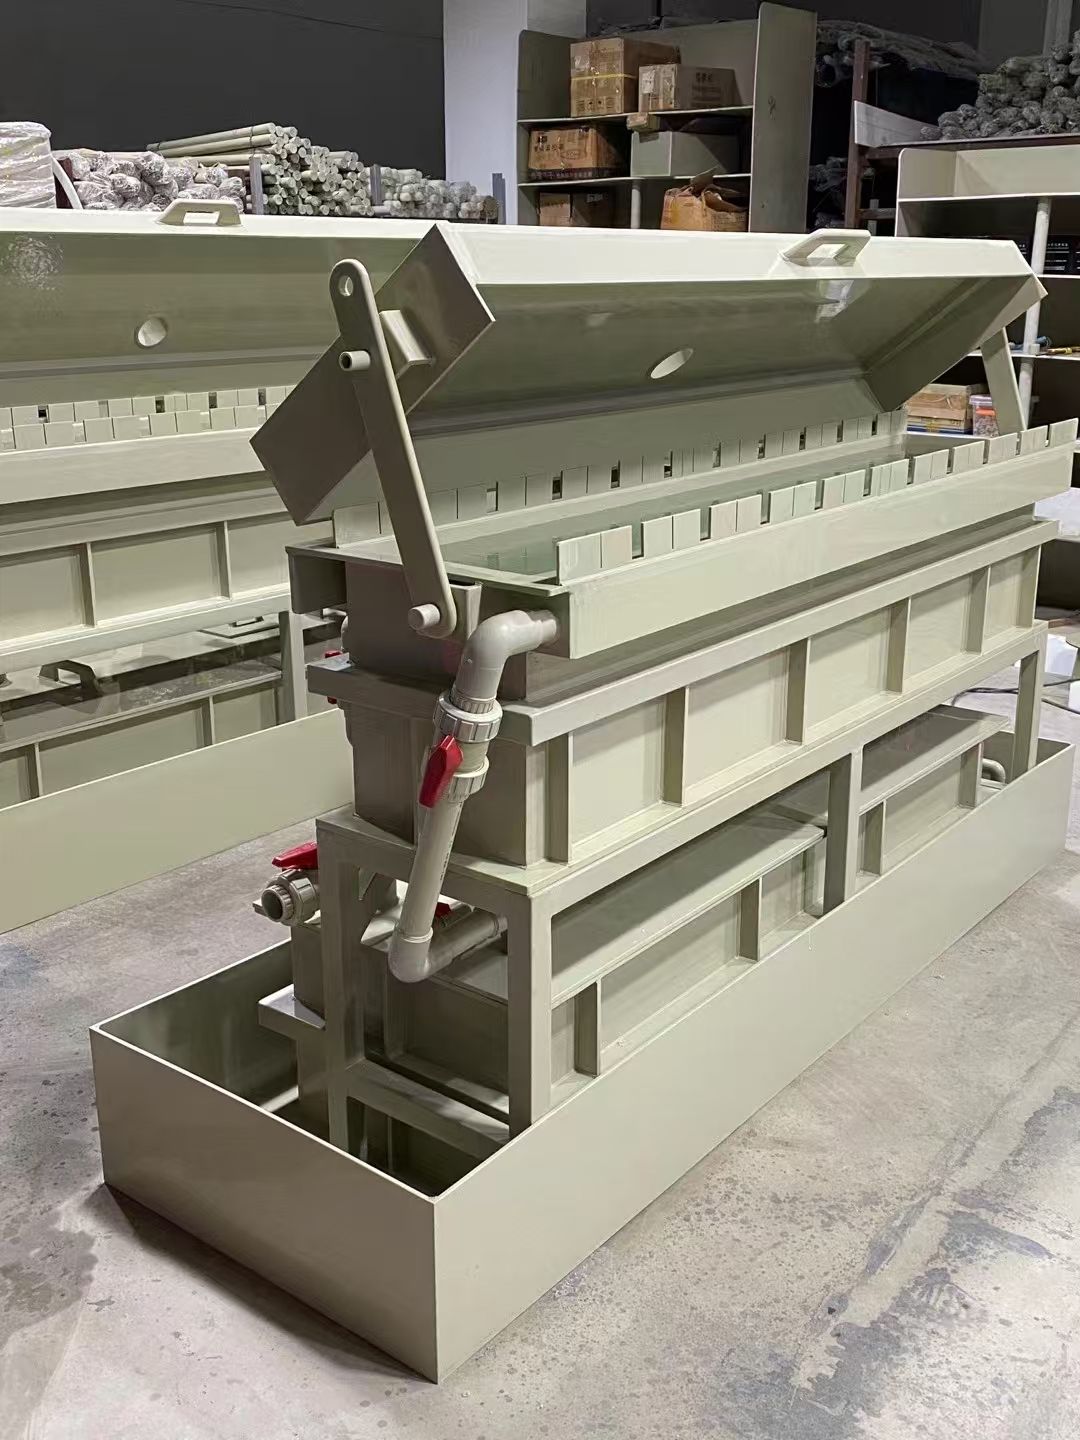
上图:大型 PP 板焊接处理槽。板与板之间是焊出来的,所以"会不会漏"这件事,在图纸阶段就定了大半。
前言:漏水从来不是突然发生的
PP 板焊接水箱漏不漏,跟板材质量关系不大,跟四件事关系很直接:焊缝数量、焊缝质量、收缩余量算没算、试漏做没做透。
客户来找我们修漏,十个里有八个是这样:水箱装好、放水、当时不漏,用了两三周,某条焊缝开始渗。拆开看,焊缝本身看着挺整齐——问题出在下料尺寸没按收缩量留,或者板越厚越没开坡口,或者大水箱没做加强筋。
下面按施工顺序,把这六件事讲清。
一、先算收缩:这条数据决定了所有下料尺寸
PP 是热塑性材料,受热会变形。焊接时热影响区收缩,整张板跟着走。我们的 PP 板在 G26-WT10496 报告里,加热尺寸变化率实测是:
- 纵向 -0.8%、横向 -0.5%(150 ℃ / 30 分钟,技术要求 ±3.0%)
换算成施工尺寸:1 米长度上约有 8mm 的收缩量。
这条数字直接影响三件事:
| 位置 | 要算的东西 |
|---|---|
| 下料 | 长边下料尺寸要放出收缩余量,不然焊完长度不够 |
| 焊口间隙 | 拼接时留的缝隙要按这个量给,给少了焊不透,给多了焊条填不满 |
| 加强筋位置 | 筋与板的间距要留伸缩量,顶住就会在旁边拉出裂纹 |
顺序上常犯的错:先把板裁到"图纸尺寸",再来焊接。正确做法是按成品尺寸反推下料尺寸。
二、焊条必须同材质同牌号
PP 板配 PP 焊条,这是底线。用 PE 焊条去焊 PP 板、或者拿不同牌号的 PP 焊条凑合,熔合层看着焊上了,结合力差很多——运行一段时间,开裂往往就从这条焊缝开始。
买板时顺手把焊条一起配上,比事后去市场找"差不多的"安全得多。
三、板越厚,越要开坡口
焊接深度决定焊缝强度,而热风焊枪的熔深是有限的:
- 8mm 以下:常规对接焊,一次焊透
- 8mm 以上:建议开 V 形坡口或双面焊。只从一面焊,根部熔不透,看着结实,其实是"表面封口、里面空着"
- 12mm 以上:双面焊 + 坡口,两层都焊实
板厚上限我们做到 20mm;再厚的结构件一般改用焊接成型件组合,而不是单张板硬焊。
四、大水箱必须做加强筋或外框
水和箱体自重是持续载荷,PP 板在长期载荷下会缓慢变形(蠕变)。箱体越大、水位越高,板面外鼓越明显,应力就转移到焊缝上。
做法:
- 按水位高度定加强筋间距(水位越高,间距越密),不是按箱体高度平均分
- 大方箱用外框或分舱隔板,把大跨度切成小跨度
- 加强筋与箱板的焊接同样要按收缩量留余量,别顶死
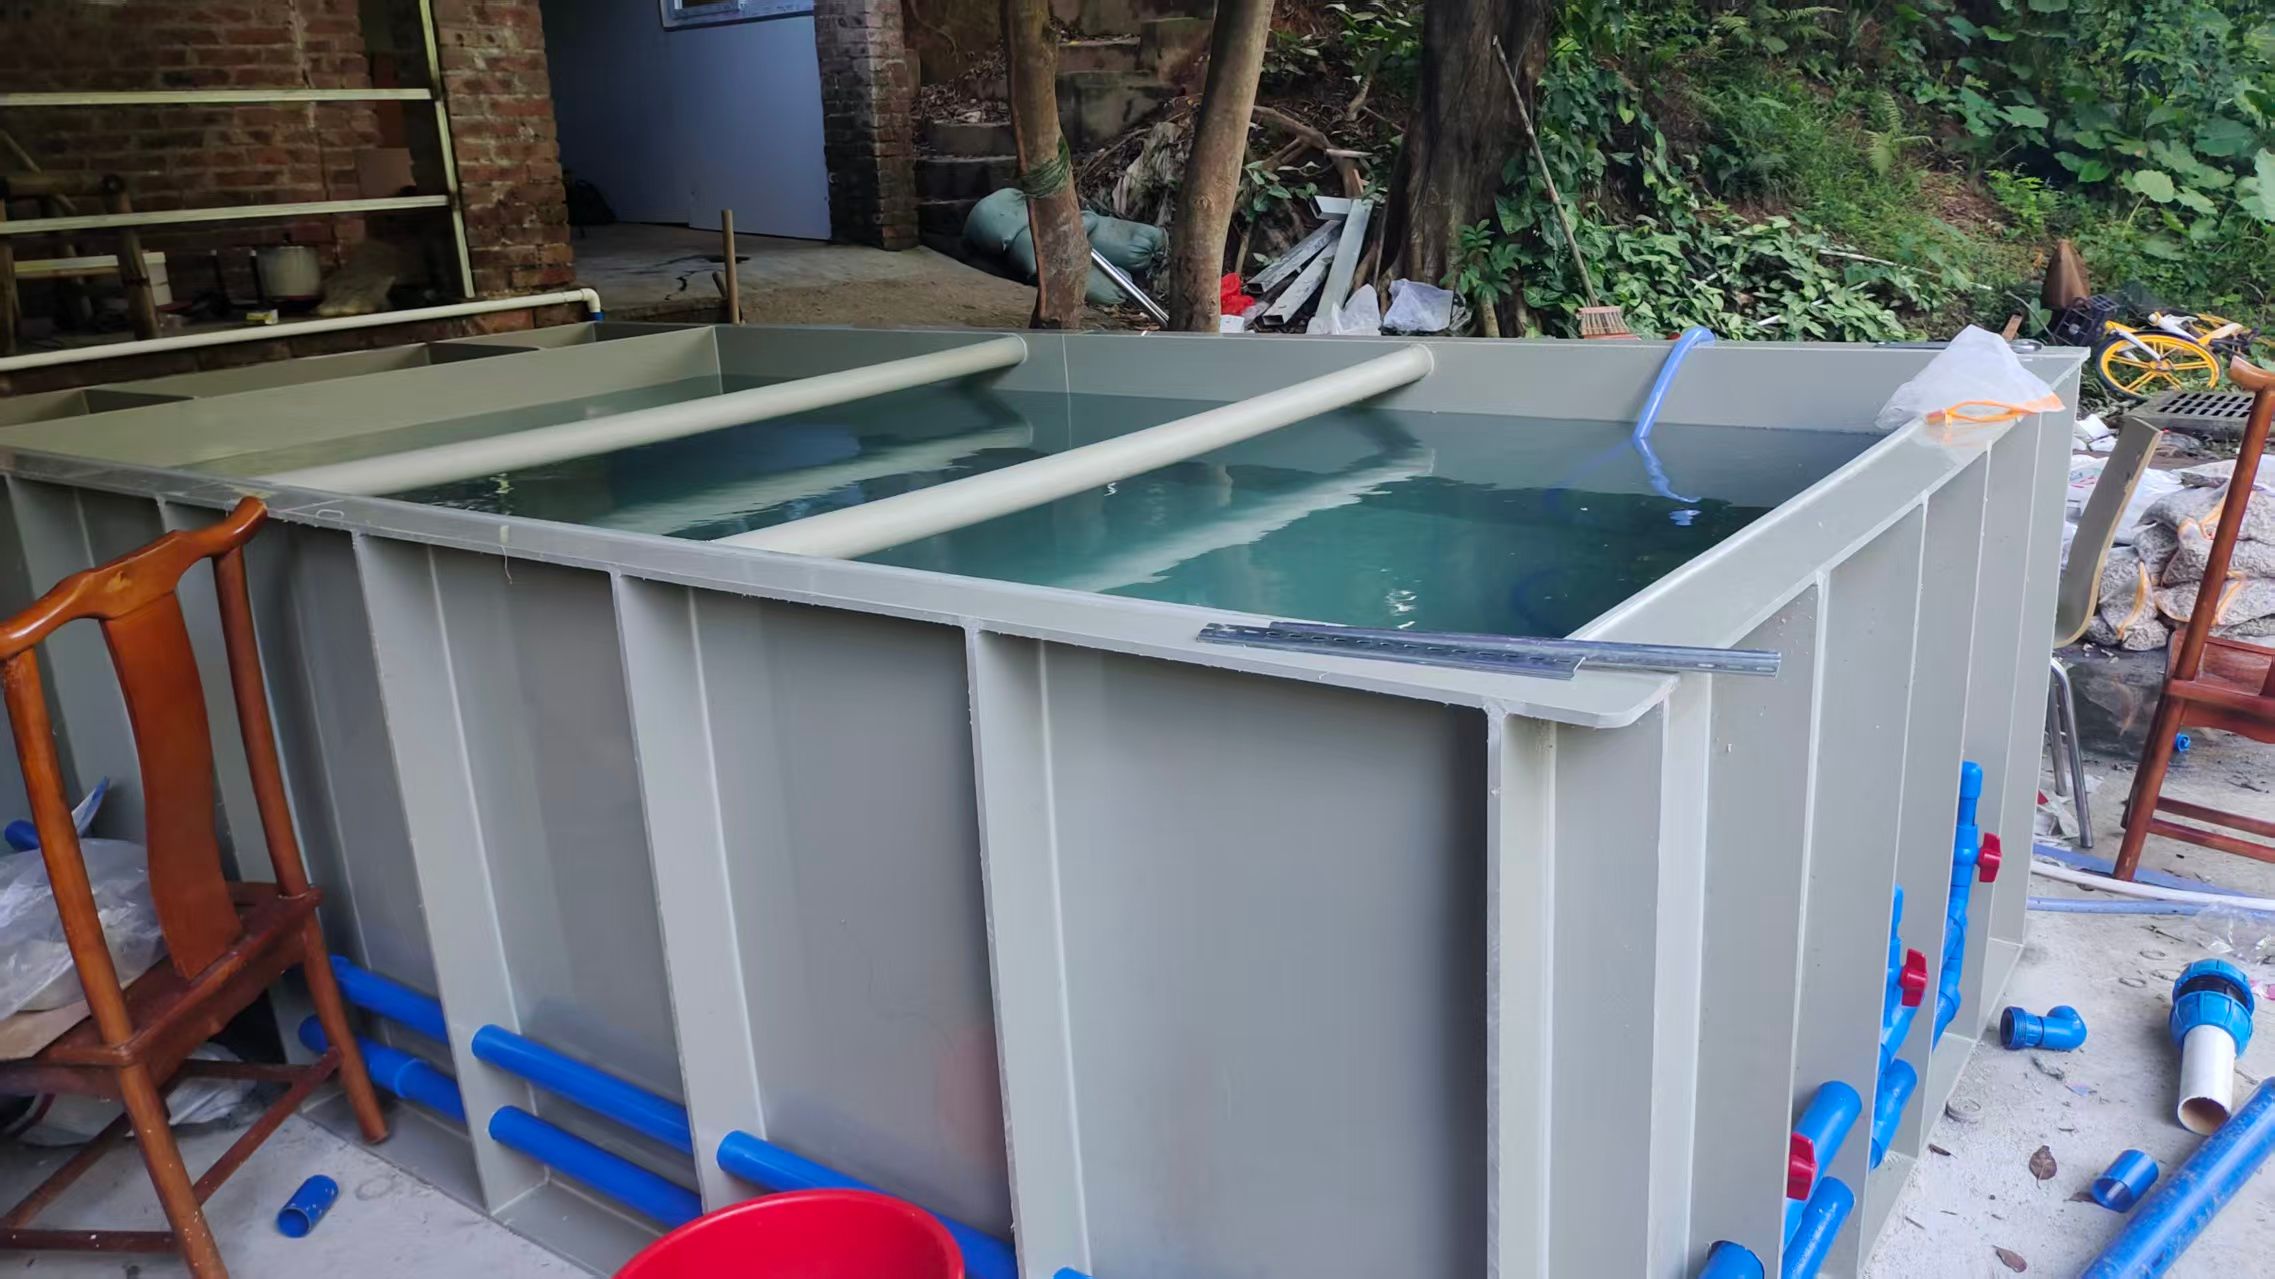
上图:客户现场使用的 PP 板蓄水箱。箱体的加强结构与分舱,是把"逐渐外鼓"这条路提前掐掉。
五、试漏要按顺序做,不是灌满水看一眼
试漏做不透,等于把风险留到客户现场。我们厂内的顺序是:
- 焊缝外观:先看有没有气孔、未熔合、咬边——这三样在灌水前就该处理掉
- 满水静置:按规定水位灌满,静置观察(大箱体建议 24 小时以上)
- 查漏点按顺序走:先看法兰、管口(渗漏高发),再看转角与底角,再看长直焊缝
- 标记后返修:渗点做记号,打磨后重焊,再复测一遍
经验数据:法兰和管口是渗漏高发区,因为它们和箱体的连接处是"异形焊缝",不在一条直线上,容易焊不透。
六、宽幅大板:从源头减少焊缝
焊缝数量是渗漏风险的乘数。焊缝越少,风险点越少。
我们的 PP 板可生产宽度 2600mm、长度不限(同行常规板宽多在 1500~1600mm,部分厂家可做 1800mm)。一个 2.6m × 8m 的板面,用 1220mm 标准板要拼 4 张、产生多条焊缝;用宽幅板一次围成,焊缝减少一半以上。
对大槽体、长水池、大水箱这类项目,宽幅板带来的不只是省工时,是把渗漏点直接减掉一半以上。
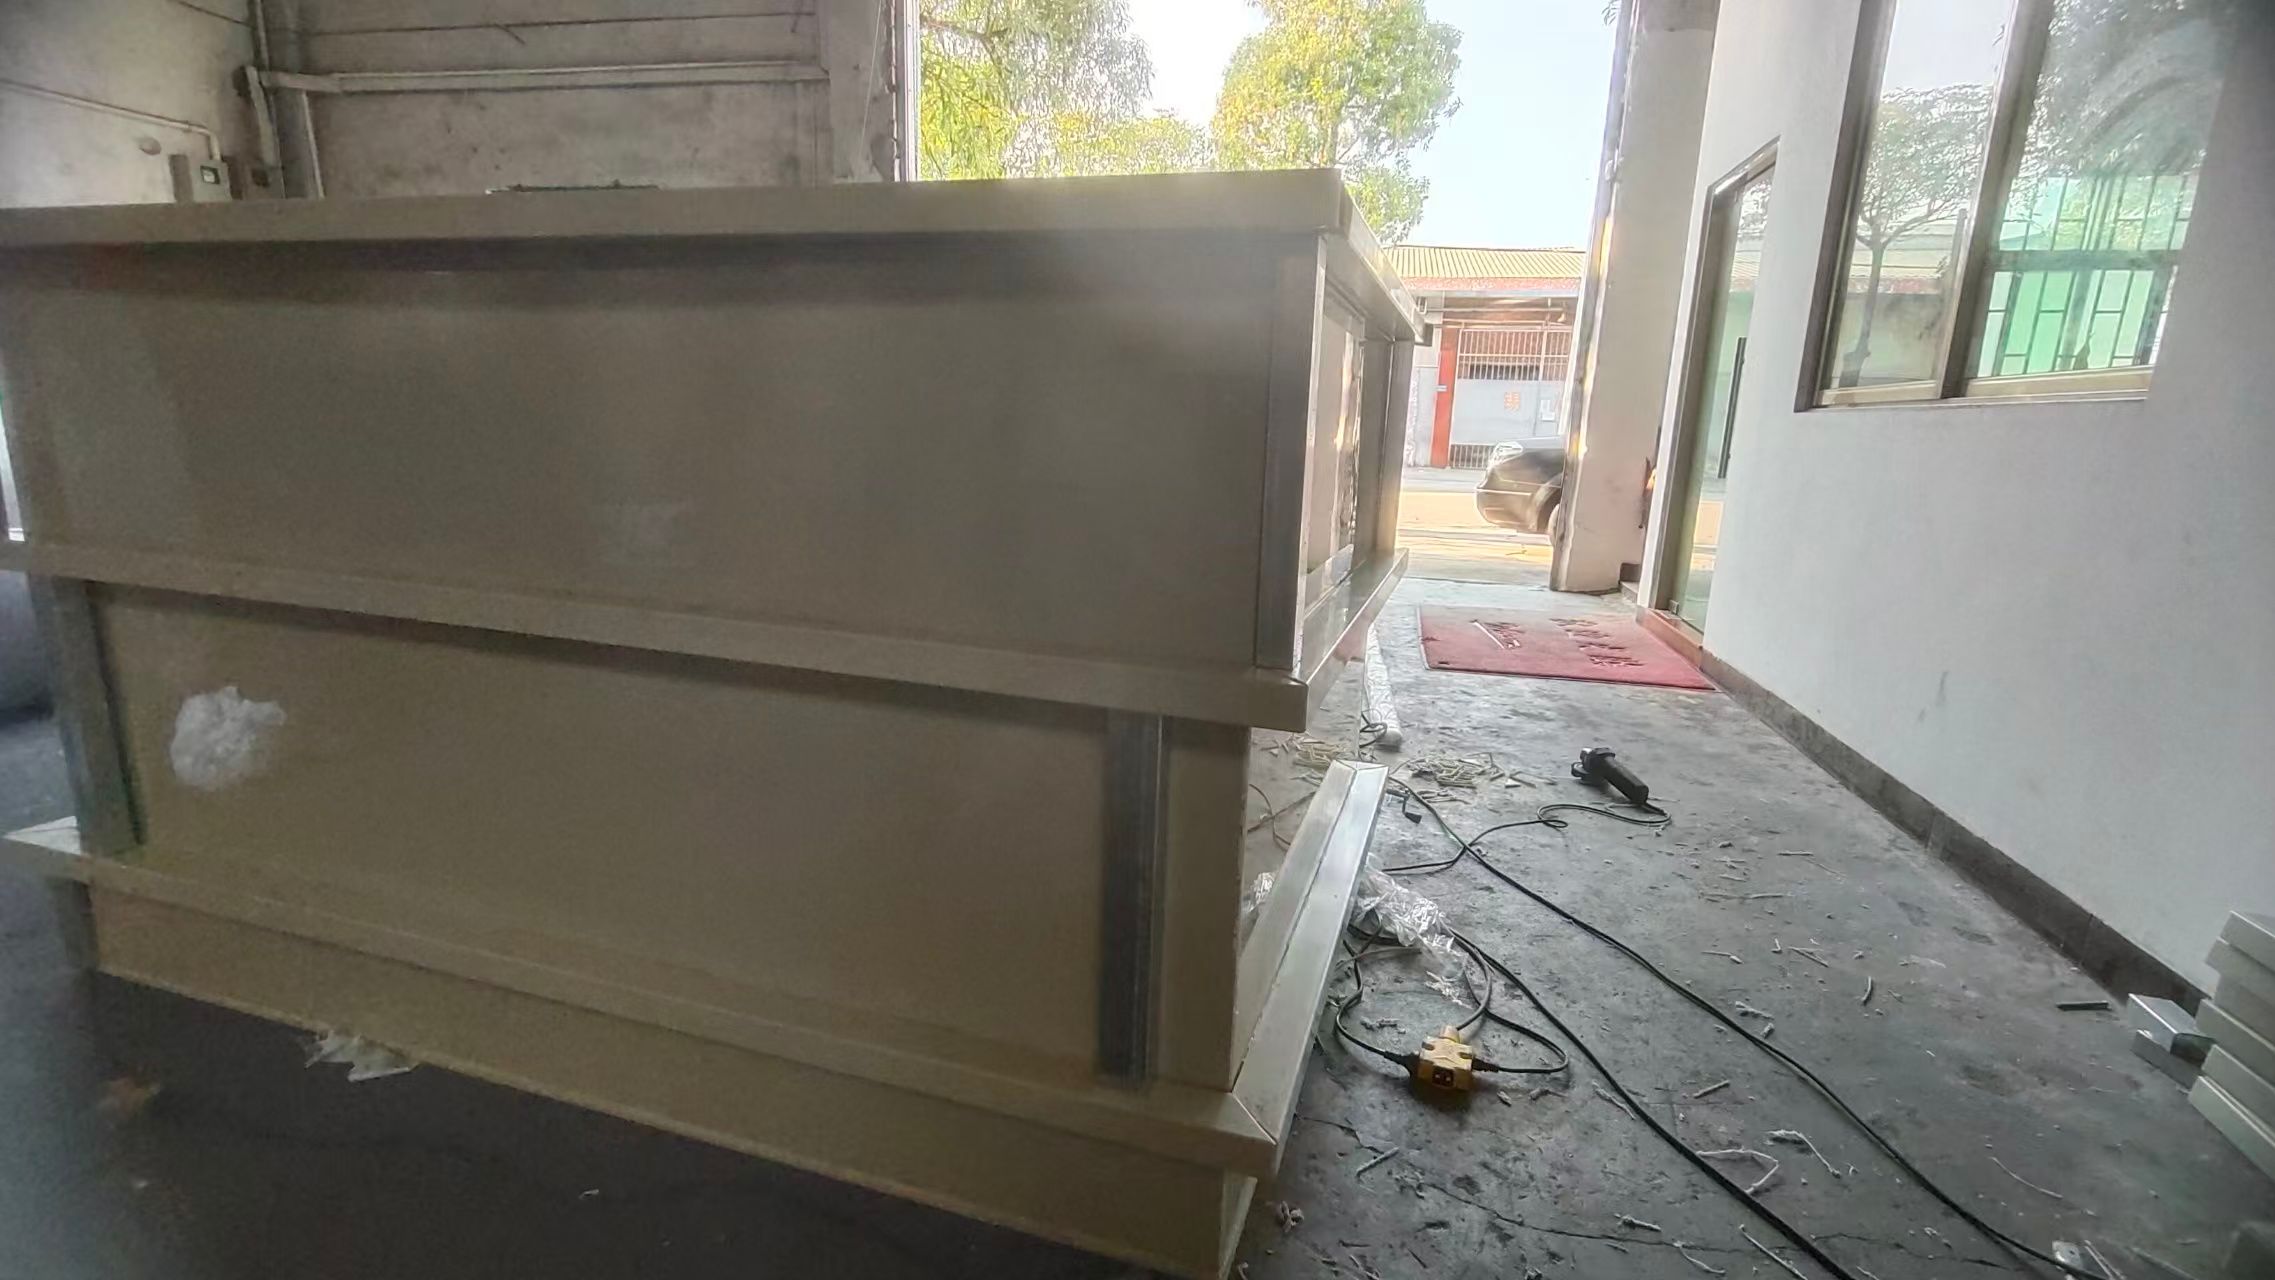
上图:车间内的 PP 板焊接壳体预制。工厂预制大件、现场只做拼装收口,是控制焊缝质量可靠的方式。
三种交付形态,按你的现场条件选
| 形态 | 内容 | 适合 |
|---|---|---|
| 板材料件 | 按图纸裁切、开坡口,客户自行焊接 | 有自己施工队的项目 |
| 半成品 | 板件 + 预制焊口/坡口,现场拼接 | 现场空间小、只能在现场收口 |
| 成品 | 水箱、槽体、内衬在厂内焊完交付 | 质量要求高、现场无焊接条件 |
三种都做。选哪种,取决于现场能不能进焊机、有没有焊接师傅、工期紧不紧。
附:板材与加工的基础数据
力学与耐腐蚀(G26-WT10496,300mm×300mm 试样)
- 拉伸屈服强度:纵向 29.8 MPa、横向 29.3 MPa(技术要求 ≥21.0 MPa)
- 简支梁缺口冲击强度:纵向 11.9 kJ/m²、横向 12.3 kJ/m²(技术要求 ≥8.0 kJ/m²)
- 维卡软化点:A120 实测 157 ℃(技术要求 ≥145 ℃)
- 密度:0.912 g/cm³
- 耐腐蚀:盐酸、硫酸、硝酸、氢氧化钠四种介质浸泡,技术要求 ±1.0 g/m²,实测均 -0.1,全部合格
规格与加工
- 常规厚度:3 / 4 / 5 / 6 / 8 / 10 / 12 / 15 / 20 mm
- 标准尺寸:1220×2440mm(另有 1000×2000、1500×3000mm);可生产宽度 2600mm,长度不限
- 颜色:白、米黄、黑
- 加工公差:裁切 ±1
3mm、CNC 雕刻 ±1mm、可开圆孔 450mm、焊接适用板厚 3~20mm
询价要提供的信息
外径或内径尺寸、水位高度、接口位置(进水/出水/溢流/排污)、板厚、数量;有图纸直接按图做。具体交期按订单规格与数量确认。
相关阅读